
Cum alegi un aparat de sudura profesional in functie de tipul lucrarilor?
Indiferent ca lucrezi in atelier, pe santier sau in service mobil, decizia asupra echipamentului de sudare influenteaza direct calitatea, viteza si costurile…
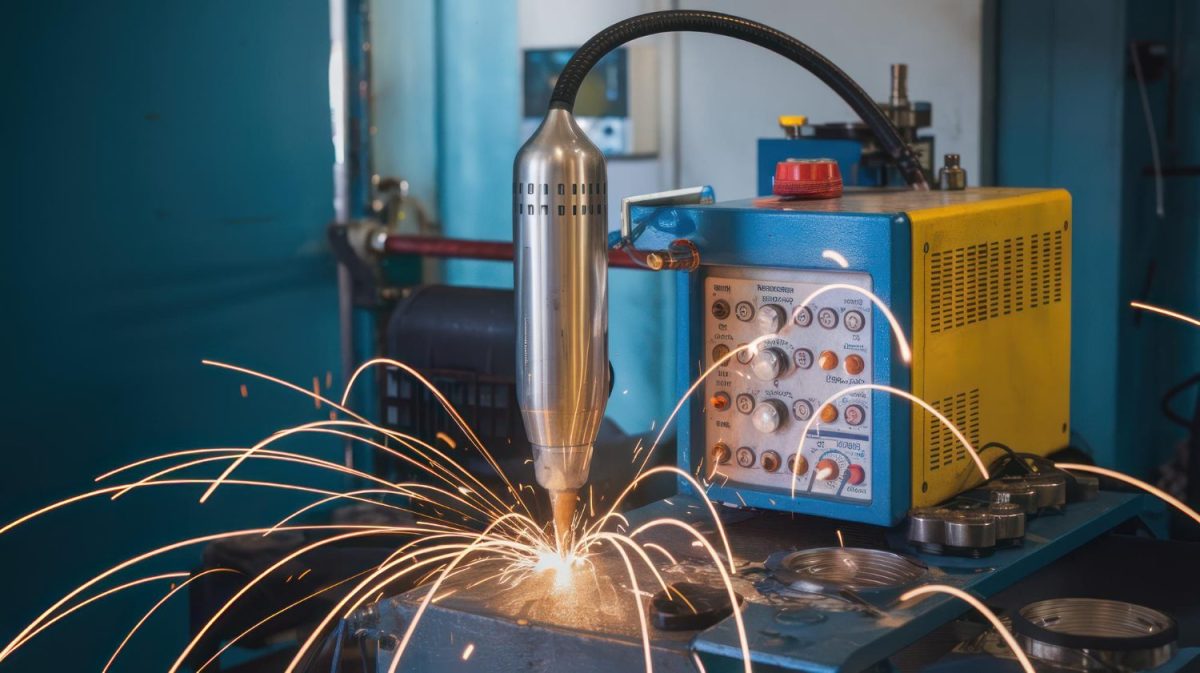
Indiferent ca lucrezi in atelier, pe santier sau in service mobil, decizia asupra echipamentului de sudare influenteaza direct calitatea, viteza si costurile. Este usor sa fii coplesit de specificatii si promisiuni comerciale, insa un cadru de selectie ancorat in tipul de lucrare te ajuta sa alegi corect. Mai jos gasesti repere practice pentru a potrivi tehnologia, parametrii si ergonomia cu misiunea ta reala.
Vom porni de la procesul de sudare adecvat pieselor si materialelor, apoi vom traduce aceste nevoi in cifre utile: curent, ciclu de functionare, putere si functii smart. In final, discutam despre portabilitate, alimentare, cost total si mentenanta, toate raportate la contextul lucrarilor tale.
Scopul este simplu: sa transformi lista de specificatii intr-o decizie clara, care sa livreze cordoane curate, rework minim si productivitate constanta, indiferent de conditii.
Alegerea procesului corect in functie de lucrare: MMA, MIG/MAG, TIG si particularitati
Primul filtru, adesea ignorat, este chiar natura lucrarii. Materialul, grosimea, pozitia de sudare si cerintele estetice stabilesc procesul. MMA acopera reparatii si lucrari grele, MIG/MAG exceleaza la productie si confectii, iar TIG livreaza finisaj fin pe inox si aluminiu. Apoi, intrebarile despre mediu, volum si mobilitate rafineaza alegerea.
La confectii medii din otel, MIG/MAG cu gaz mixt aduce viteza si stabilitate, inclusiv in pozitii variate. Pentru inox subtire, TIG cu amorsare HF si control fin al curentului asigura absența stropilor si geometrie eleganta a cordonului. La reparatii in teren sau structuri groase, MMA ramane rege prin toleranta la rugina si vant.
Aluminiul si aliajele neferoase cer atentie. TIG AC/DC ramane solutia premium pentru piese sensibile, insa MIG cu sinergic si pulsat, eventual cu pistol tip spool gun, devine extrem de productiv pe foaie si profile. Pentru seriile scurte si mixturi de materiale, un multiproces real (MMA + MIG/MAG + TIG Lift) ofera flexibilitate.
Daca lucrezi mult in pozitii fortate ori pe piese galvanizate, opteaza pentru MIG/MAG cu control al inductantei si functie sinergica. La teava subtire si elemente ornamentale, TIG cu pedala aduce control de top asupra baii si aportului de sarma. In ateliere mici, MMA compact acopera cele mai variate interventii cu cost minim.
- Confectii subtiri din otel: MIG/MAG cu gaz, sarma 0,8 mm, inductanta reglabila.
- Structuri groase si reparatii: MMA cu electrozi bazici, curent 160–200 A si cabluri robuste.
- Inox decorativ si alimentara: TIG DC, amorsare HF, control fin al curentului.
- Aluminiu si aliaje: TIG AC/DC sau MIG pulsat cu spool gun pentru productivitate.
- Lucrari in teren: MMA sau MIG fara gaz (flux cored) pentru vant si murdarie.
Un alt criteriu este exigenta vizuala. Daca piesa va fi vopsita gros, MIG/MAG poate fi suficient. Daca ramane la vedere, TIG ofera o estetica greu de egalat, cu zona afectata termic minima. Acolo unde exista standarde de calitate stricte, stabilitatea parametrilor si repetabilitatea devin prioritare.
In final, cand vrei echilibru intre performanta, functii si buget, poti alege un aparat de sudura profesional potrivit aplicatiei, tinand cont de compatibilitatea cu materialele si pozitiile pe care le intalnesti zi de zi.
Parametri tehnici esentiali: curent, ciclu de functionare, arhitectura invertor si functii smart
Dupa ce stii procesul, traducem nevoia in cifre. Curentul maxim dicteaza grosimea acoperita, dar la fel de important este domeniul inferior pentru piese subtiri. Un MIG/MAG de 200–220 A acopera atelierul obisnuit, in timp ce pentru grinzi groase sau teava groasa poti urca la 250–300 A.
Ciclul de functionare indica cat timp poti suda continuu la un anumit curent, raportat la un interval de 10 minute. Un 200 A la 60% inseamna 6 minute sudare, 4 minute pauza. La lucrari de productie, acest indicator influenteaza direct randamentul si reducerea timpilor morti.
Arhitectura de alimentare conteaza. PFC stabilizeaza consumul si protejeaza sigurantele slabe, util in ateliere vechi si generatoare. Un invertor modern cu randament ridicat va incalzi mai putin, scazand uzura ventilatoarelor si a componentelor de putere.
Functiile avansate aduc control si consistenta. In MMA, Hot Start, Arc Force si Anti Stick simplifica aprinderea si evita lipirea. In MIG/MAG, sinergia ajusteaza automat tensiunea si viteza sarmei, iar modul pulsat reduce stropii si distorsiunile. In TIG, amorsarea HF si controlul formei undei in AC sunt cruciale la aluminiu.
- Domeniu de curent util: minim redus pentru foaie subtire, maxim suficient pentru sectiuni groase.
- Ciclu de functionare real: peste 40–60% la curentul uzual de lucru pentru productie.
- PFC si toleranta la tensiune: stabilitate pe retele aglomerate si generatoare.
- Functii MMA: Hot Start, Arc Force, Anti Stick pentru aprindere curata.
- Functii MIG: sinergic, pulsat, inductanta reglabila, 2T/4T pentru ergonomie.
- Functii TIG: HF, rampa urcare/coborare, balans AC, pedala externa.
Verifica si tipul rolelor, diametrele de sarma compatibile si mecanismul de avans. Un mecanism metalic cu patru role asigura avans constant, esential la sarme moi sau lungimi de torta mari. La TIG, calitatea tortii si a consumabilelor influenteaza stabilitatea arcului si uzura electrozilor.
Afisajul digital, memoriile de program si interfetele clare reduc erorile. Daca lucrezi in echipa, setarile salvate si modurile predefinite mentin consistenta intre schimburi. O carcasa robusta, cu disipare termica buna si filtre antipraf, prelungeste viata in medii solicitante.
Portabilitate, alimentare si ergonomie: alegerea corecta pentru atelier vs teren
Un echipament excelent, dar greu de mutat sau sensibil la praf, poate bloca proiecte intregi. In teren vrei greutate redusa, manere sigure si, ideal, chinga ori carucior. In atelier, stabilitatea pe banc si accesul rapid la bobina si conectori fac diferenta la schimbari dese.
Daca te sprijini pe generatoare, verifica plaja tensiunii de intrare si recomandarea producatorului pentru putere minima. PFC ajuta, dar nu inlocuieste un generator potrivit. In santiere cu cabluri lungi, pierderile de tensiune cer un aparat cu rezerve de curent si conectori 35–50 pentru siguranta.
Protectia la praf si stropi este vitala in spatii industriale. Carcase bine etanseizate, flux de aer dirijat si filtre inlocuibile prelungesc durata de viata. Ventilatia controlata termic reduce aspirarea inutila a prafului, mentinand electronica curata.
Ergonomia accesoriilor accelereaza munca. Torta MIG cu articolatie buna oboseste mai putin in pozitii complicate, iar cablurile MMA flexibile la frig scad stresul operatorului. La TIG, o pedala robusta si o torta usoara, cu cap flexibil, creeaza control fin fara a sacrifica mobilitatea.
Nu uita de consumabile si stocare. O bobina standard usor accesibila, un suport pentru torta si un sertar pentru duze si capisoane reduc pierderile de timp. In setari mobile, o geanta rigida sau un troller dedicat echipamentului si accesoriilor previne socurile si incurcarile.
In atelierele aglomerate, cablurile lungi devin obstacol. Planifica traseele si foloseste prelungitoare dimensionate corect. Un panou frontal clar, cu butoane ferme si citire rapida a valorilor, scade erorile cand te misti intre statii sau te grabesti sa finalizezi o serie.
Cost total de proprietate: consumabile, intretinere si productivitate pe termen lung
Pretul de achizitie este doar o fractie din costul real. Consumabilele, randamentul si timpii morti dicteaza profitul. MIG/MAG consuma sarma si gaz, insa viteza mare reduce manopera. TIG cere timp si indemanare, dar elimina prelucrarile ulterioare. MMA are consum minim de accesorii, dar productivitate inferioara pe metru de cordon.
Un echipament cu ciclu de functionare bun si stabilitate ridicata reduce rework-ul. Fiecare oprire pentru supraincalzire inseamna bani pierduti. Rolul functiilor smart este de a repeta succesul: aceeasi baie, acelasi sunet de arc, aceeasi umplere, zi de zi. Asta inseamna mai putine corectii si clienti mai multumiti.
Service-ul si piesele de schimb sunt parte din plan. Filtre, role, duze si consumabile usor de gasit previn blocajele. Un distribuitor cu asistenta tehnica si calibrare ofera siguranta la audit si proiecte critice. Garantie clara, manuale utile si scheme tehnice accesibile inseamna timp economisit cand apare o problema.
La proiectele cu aluminiu sau inox, calitatea gazelor si a sarmei influenteaza direct aspectul. Nu economisi la sarma sau tungsten; pierzi de doua ori la slefuire si refaceri. Un control fin al caldurii, precum pulsul la MIG sau rampa la TIG, scade deformarile si pastraza cote, reducand munca la post-procesare.
Planifica logistica: cat de repede schimbi o bobina, cum calibrezi debitele de gaz, ce stoc minim pastrezi. La volume mari, un feeder separat si carucioare dedicate reduc oboseala si cresc output-ul. Pentru lucrari mixte, un multiproces bine gandit evita investitii paralele si duble seturi de consumabile.
Priveste si la siguranta: VRD in MMA pentru spatii umede, protectii la supratensiune, monitorizare termica clara. Un aparat care te fereste de incidente evita costuri ascunse cu echipamente, sanatate si asigurari. In timp, disciplina parametrilor si a intretinerii scrie diferenta intre proiecte la limita si proiecte profitabile.
Comentarii
Niciun comentariu încă. Scrie primul!
Lasă un comentariu
Comentariile sunt moderate înainte de publicare. Toate câmpurile marcate cu * sunt obligatorii.
Răspunzi lui ·